Soude keratinsèvi kòm zo rèl do nan asanble teknoloji modèn sifas mòn, fonksyone kòm tou de mwayen adezif ak kondiktif pou etabli entèkoneksyon elektrik serye ant eleman ak kousinen PCB. Konpoze tixotropik sa a-ki gen ladan mikwosfè alyaj metal sispann nan machin flux-mande pwotokòl manyen ekspre ak metodoloji aplikasyon pou reyalize lyezon metaliji ki satisfè estanda IPC-A-610 atizan konn fè. Pwopriyete reolojik materyèl la chanje siyifikativman ak ekspoze tanperati ak fòs taye, fè kondisyon depo ak teknik depo faktè siksè kritik nan nenpòt operasyon asanble.

Jwenn kole a pare
Men sa pèsonn pa di w lè w kòmanse travay ak bagay sa yo pou premye fwa: paste frèt pa konpòte anyen tankou paste tanperati chanm-. Rale li nan depo frijidè (tipikman 0-10 degre pou alyaj SAC) epi ou dwe kite l chita. Kat èdtan minimòm. Gen kèk nèg vin enpasyan epi eseye sèvi ak li apre de èdtan-gwo erè. Viskozite flux la pa pral estabilize byen.
Mwen te wè teknisyen sote etap melanje a nèt. Esfè metal yo separe de machin flux a pandan depo, sitou si bokal la te chita pou semèn. Yon brase dou ak yon spatul plastik-petèt swasant segonn-redistribiye tout bagay respire. Pa wòdpòte melanje. Ou pral prezante bul lè ki lakòz anile pita.
Metòd aplikasyon ki aktyèlman travay
Fason ou itilize keratin soude depann antyèman sou volim pwodiksyon ou ak kondisyon anplasman pad. Enpresyon stencil domine gwo-fabrikasyon volim pou yon bon rezon: wotè depo ki konsistan, ranpli ouvèti ki repete, ak debi mezire an segonn pou chak tablo olye ke minit.

Epesè stencil enpòtan plis pase pifò moun reyalize. Kouri BGAs 0.4mm anplasman? Pwobableman w ap gade 100-pochwar mikro ak ouvèti redwi 10-15% nan dimansyon nominal pad. Estanda anplasman bagay-1.27mm ak pi wo a-travay byen ak 150-200 micron epesè. Relasyon ki genyen ant zòn ouvèti ak miray la pa toujou entwisyon. Rapò zòn ki anba a 0.66 lakòz pwoblèm lage keratin. Chak fwa.
Pou travay pwototip ak operasyon rivork, distribisyon sereng fè plis sans. Manyèl kontwòl. Pa gen tan konfigirasyon stencil. Men, presyon ou aplike a chanje tout bagay sou volim depo a. Twò limyè epi w ap kouri dèyè ouvè. Twò lou ak pon an vin inevitab sou aparèy ki byen -anplasman.
Metòd Toothpick la
Gade, li son ridikil. Enjenyè pwofesyonèl ki sèvi ak cure dan. Men, pou 0201 pasif oswa senaryo reparasyon kote ou bezwen kole sou yon sèl pad? Yon toothpick an bwa tranpe l nan keratin ak dabbed sou sib la travay etonanman byen. Paste a kole nan kwiv la. Plasman eleman swiv. Chalè.
Li pa merite pwodiksyon-. Li vyole tout prensip manifakti mèg. Men, lè kliyan an bezwen ke tablo anbake demen ak enprimant pochwar ou a desann nan 4 PM, ou fè li travay.
Men soude ak keratin
Sèvi ak keratin soude ak yon fè soude estanda se pa ideyal. Men, li travay nan yon zongle. Aplike yon ti kantite nan pad la, pozisyon eleman ou a, Lè sa a, pote pwent an fè nan jwenti a. Flux la aktive imedyatman-ou pral wè li ti wonn ak lafimen yon ti kras. Esfè soude yo fusion nan likid, mouye sifas yo, epi w ap fini.
Pati a difisil? Kontwòl tanperati. Irons regilye yo kouri pi cho pase fou reflow paske yo konte sou kontak dirèk. W ap esansyèlman fè reflow selektif yon sèl jwenti nan yon moman. Manyen rapid, kite aksyon kapilè trase soude a fonn kote li bezwen ale, epi kontinye. Abite twò lontan chofe pad la. Plastifye a fè nwa. Konpwomi Adhesion.
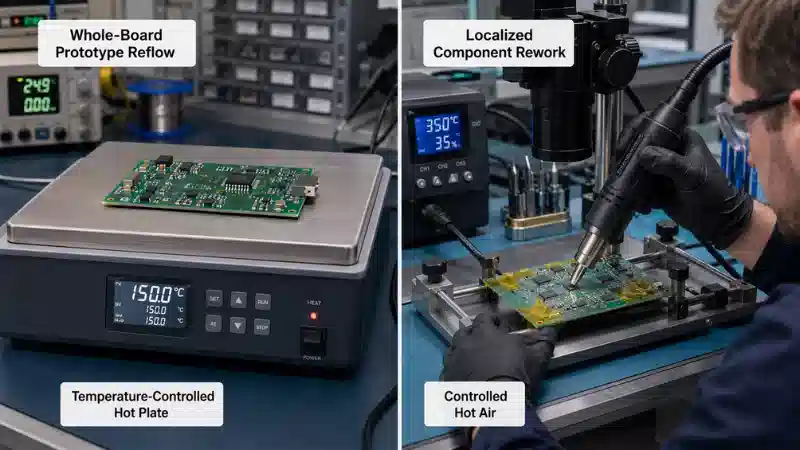
Estasyon lè cho ofri pi bon rezilta pou asanblaj men ki baze sou kole{0}. Chofaj endirèk la distribye pi egalman atravè plizyè -konpozan pin. BGA, QFN, nenpòt bagay ki gen koneksyon kache anba kò pakè a-lè cho vin obligatwa. Ou pa ka rive jwenn jwenti sa yo ak yon pwent fè.
Konsiderasyon Reflow
Lè w keratin sou tablo a reprezante mwatye batay la. Pwofil tèmik la detèmine si ou fini ak jwenti klere, byen mouye oswa mat, koneksyon grenn ki pral echwe anba monte bisiklèt tèmik.
Plon-alyaj gratis-SAC305 ki pi komen-bezwen tanperati pik alantou 235-250 degre ak tan pi wo pase likid (TAL) nan 45-90 segonn. Plon etektik tradisyonèl -fonn nan 183 degre , sa ki pèmèt plis toleran tanperati pik nan seri a 205-220 degre. Delta a enpòtan paske evalyasyon tanperati eleman pa te kenbe vitès ak kondisyon san plon. MLCC, elektwolitik, konektè-yo tout gen limit maksimòm ekspoze.
Zòn prechofe a egziste pou kondui temèt flux yo epi pote tout asanble a nan ekilib tèmik anvan yo frape reflow. Sote li oswa kouri atravè li, epi ou pral wè voye boul soude gaye sou tablo a. Flux la literalman klou ak sal.
Pousantaj ranp yo merite atansyon tou. Depase 3 degre pou chak segonn pandan prechofe ensiste kondansateur seramik. Frakti devlope. Pa imedyatman vizib. Yo pral lakòz echèk jaden mwa pita.

Lè bagay yo ale mal
Tombstoneing rive. Fizik nan tansyon sifas konbine avèk chofaj inegal leve yon bout nan eleman chip vètikal. Li sanble egzakteman tankou yon wòch tonb-kidonk non an. Simetri konsepsyon pad ede. Se konsa, asire balans mas tèmik yo atravè anprint eleman an.
Fè pon ant zepeng adjasan yo fè travay byen-pitch. Twòp volim kole. Ouverture pochoir twò gwo. Fòs plasman pouse keratin deyò. Pafwa tout twa ansanm. Ranje a depann sou izole ki faktè domine. Sistèm SPI trape pwoblèm volim anvan reflow. Vizyon aliyman kaptire erè pozisyon. Men, si done gerber ou yo espesifye gwosè ouvèti mal, w ap kouri dèyè fantom jiskaske yon moun aktyèlman mezire sa ki sou pochwa a.
Anile anndan koneksyon BGA rete kontwovèsyal. IPC pèmèt sèten pousantaj papòt. Kliyan otomobil souvan mande limit pi sevè. Mekanis fòmasyon anile enplike nan temèt flux ki bloke ki pa ka chape nan matris la soude fonn. Ajisteman pwofil yo-patikilyèman pi long zòn tranpe yo-pafwa ede. Pafwa yo pa fè sa. Chimi kole jwe yon wòl pi gwo pase pifò enjenyè ekipman vle admèt.
Depo reyalite
Manifaktirè yo presize lavi etajè sipoze refrijerasyon kontinyèl. Sis mwa. Douz mwa. Revèy la reset yon ti jan yon fwa ou louvri veso a-ekspozisyon oksijèn akselere degradasyon flux. Kenbe mwatye-bokal yo itilize sele ak frijidè pwolonje lavi k ap travay, men pa gen okenn fòmil majik pou predi egzakteman ki lè keratin tranzisyon soti nan akseptab nan majinal.
Gen kèk enstalasyon pwodiksyon swiv kole pa kòd lot relijyezman. Premye antre, premye soti. Tanperati anrejistreman. Siveyans imidite. Gen lòt ki pwan kèlkeswa bokal ki pi pre enprimant lan epi espere pi bon an. Diferans kalite a parèt nan premye-done rannman pas. Toujou.
Flux Klasifikasyon Matters
Pa gen okenn -fòmilasyon pwòp ki domine endistri a paske yo elimine kondisyon netwayaj apre-reflow. Résidus yo rete benign-ki pa-korozif, ki pa-kondiktif-nan kondisyon operasyon nòmal. Men "non-pwòp" pa vle di "rès-gratis." Adhesion kouch konfòm ka soufri si rezidi flux entèfere ak mouye.
Flux dlo -idrosolubl kite résidus ki pi agresif ki mande pou netwayaj bon jan ak dlo DI ak saponifikatè. Netwayaj la ajoute etap pwosesis ak ekipman. Men, pou aplikasyon ki gen gwo -fyab kote rezidi yo prezante nenpòt risk, konpwomi an gen sans.
Fòmasyon ki baze sou rosin-toujou egziste. Gen kèk espesifikasyon militè yo mande yo. Chimi netwayaj la diferan ak dlo-idrosolubl-normalman mande pwosesis ki baze sou sòlvan-. Pa patikilyèman zanmitay anviwònman an selon estanda aktyèl yo.
Takeaways pratik
Aprann sèvi ak keratin soude efektivman mande pou konprann ke chak varyab entèkonekte. Chimi kole afekte enprime. Konsepsyon stencil afekte volim depo. Anviwònman pwofil yo afekte fòmasyon jwenti yo. Plasman eleman afekte pwodiksyon final la. Chanje yon paramèt souvan mande pou ajiste lòt moun.
Kòmanse ak fichye manifakti yo. Yo presize ranje viskozite, pwofil rekòmande, kondisyon depo. Lè sa a, valide rekòmandasyon sa yo sou asanble espesifik ou. Mas tèmik tablo w la diferan de machin tès yo. Melanj eleman ou a kreye lonbraj inik ak gradyan tèmik. Liy debaz yo vin pwen depa w-pa repons final ou.
Teknisyen yo ki toujou pwodwi bon jan kalite asanble devlope entwisyon atravè repetisyon. Yo remake sibtil keratin chanjman koulè ki endike degradasyon flux. Yo rekonèt modèl enprime ki sijere squeegees chire oswa pochoir kontamine. Eksperyans sa a pran tan pou konstwi. Pa gen okenn atik ki ranplasan pou lè nan enprimant lan ak fou.

Kole Seleksyon Klas
Gwosè patikil yo deziyen pa nimewo "Type". Kalite 3 paste-selon endistri a-gen ladann esfè sitou ant 25-45 mikron. Travay pou 0.5mm anplasman ak pi grosye. Kalite 4 (20-38 mikron) okipe pi rafine jeyometri. Kalite 5 adrese anplasman ultra-amann kote pi gwo patikil ta pon miray ouvèti yo.
Pi piti patikil vle di plis sifas. Plis potansyèl oksidasyon. Chimi flux la konpanse ak aktivite ki pi wo -pa gen okenn evite relasyon sa a. Pri ogmante ak gwosè patikil pi rafine tou. Pa presize Kalite 4 oswa Kalite 5 sof si konsèy ou a aktyèlman bezwen li.
Faktè Anviwònman Moun Inyore
Imidite etaj pwodiksyon afekte konpòtman keratin plis pase pifò reyalize. Pi wo pase 60% RH, flux absòbe imidite. Karakteristik enprime chanje. Tackiness diminye. Nan ka ekstrèm, imidite absòbe flache nan vapè pandan reflow, kreye eksplozif soude sal.
Estabilite tanperati a enpòtan egalman. HVAC monte bisiklèt kreye gradyan tèmik. Viskozite kole swiv balans tanperati sa yo. Enjenyè pwosesis ki gen eksperyans korelasyon plonje pwodiksyon ak modèl move tan. Korelasyon an sanble absid jiskaske ou swiv done sou mwa.